





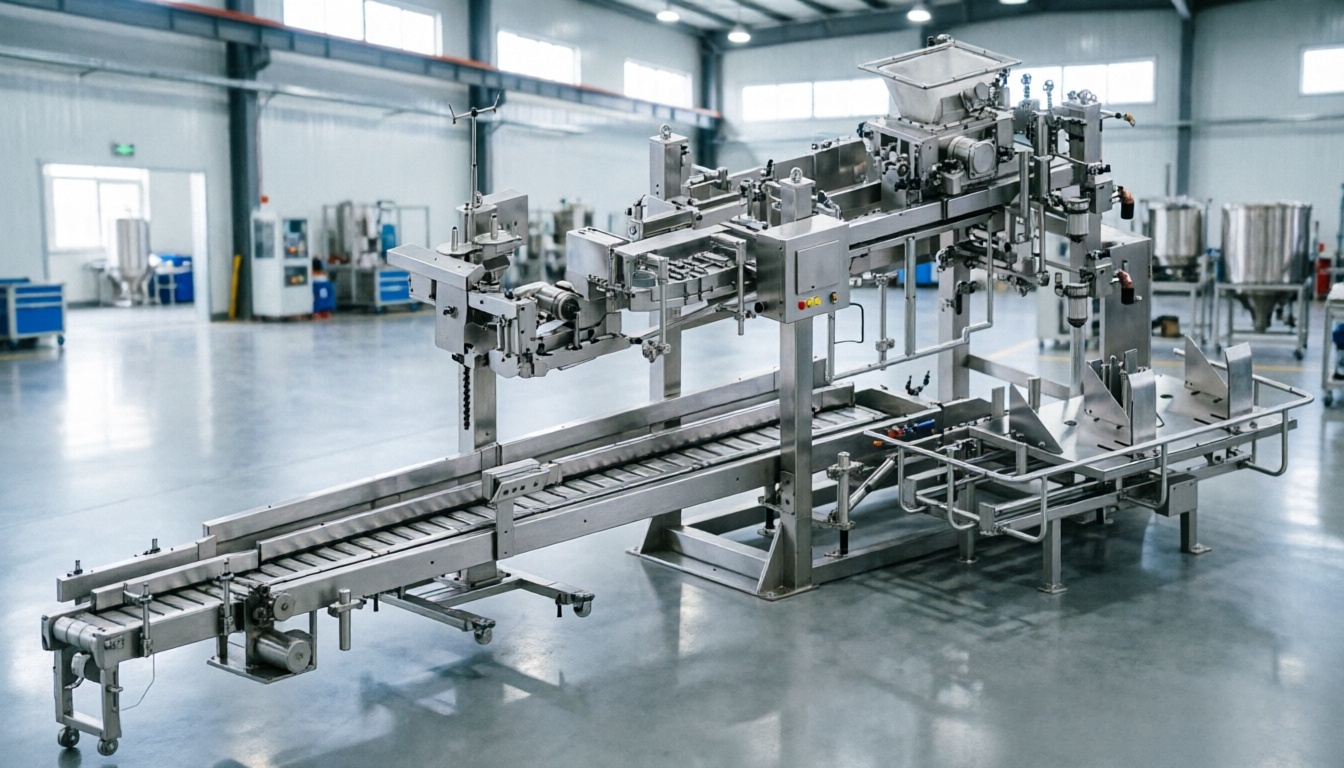
一、设备概述
全自动上袋系统是粉料自动化包装产线的前端核心单元,可独立集成于 25‑50kg 小袋包装机、吨袋包装机流水线。系统内置储袋仓,依靠真空吸盘、伺服机械手、视觉定位,无需人工挂袋,自动完成取袋、分袋、袋口撑开、精准对位、挂袋夹紧整套工序,后端对接称重灌装、密闭除尘、封口热合工序,形成完整无人化包装闭环,广泛用于锂电正负极粉体、精细化工、建材粉料等高粉尘物料包装工况。整机多采用 304 不锈钢封闭式防尘机身,可选防静电、防爆、充氮保护配置,适配无尘智能工厂建设标准。
二、核心工作原理
整套上袋工序分为储袋‑取袋‑分袋‑开袋‑对位‑挂袋‑检测七大步骤:
储袋缓存:操作人员批量将空包装袋放入储袋仓,设备可一次性存放数十条袋子,减少频繁补袋频次;
真空取袋分袋:真空吸盘下降吸取袋面,配合吹气分离机构,精准单次抓取 1 条包装袋,杜绝一次吸取多袋故障;
袋口撑开:双向吸盘分别吸附袋子正反面,反向拉开袋口,鼓风充气将袋体完全撑开;
输送对位:伺服机械手携带撑开的包装袋移动至灌装嘴工位,视觉 + 光电传感器实时校正位置,定位精度可达 ±2mm;
自动挂袋夹紧:挂钩或气囊夹爪牢牢固定袋口,袋口与下料嘴密封贴合,灌装时不会脱落、漏粉;
到位检测:光电开关检测上袋成功信号,向后端灌装主机发送启动信号,开始下料充填;
灌装结束松袋脱钩:物料灌装完成,夹爪松开,包装袋脱离挂钩,输送至下一工位。
整套动作由 PLC + 触摸屏联动控制,小袋机型产能可达 40‑60 袋 / 小时;吨袋上袋系统 30‑50 袋 / 小时,节拍稳定可与后端灌装设备完美匹配。
三、传统人工上袋痛点
人工成本高、招工难:传统包装工位每班需 2‑4 名工人反复挂袋,劳动强度大,重复性岗位人员流动率高;
效率瓶颈突出:人工上袋速度受疲劳影响波动大,经常拖慢整条灌装流水线节拍,成为产线短板;
粉尘安全隐患:锂电、化工超细粉体灌装工位扬尘严重,人工近距离作业危害身体健康;静电条件下粉尘存在爆炸风险;
上袋质量不稳定:人工挂袋对位偏移,袋口密封不严,灌装时极易出现漏粉、喷料,物料损耗大;
洁净度风险:人手频繁接触袋口,毛发、杂质混入包装袋,无法满足锂电材料高洁净管控要求;
难以实现全产线自动化:人工上袋工位成为无人化工厂升级断点,生产数据无法追溯,不能对接 MES 系统。
四、自动化解决方案
无人化上袋作业:系统全自动完成取袋‑开袋‑挂袋,整条包装线仅需 1 名巡检人员补袋值守,大幅削减岗位用工;
视觉伺服精准定位:袋口对位精度高,气囊式密封夹袋,灌装过程密闭无粉尘外泄,粉尘回收率≥99.8%,降低高价值粉体损耗;
袋型柔性可调:触摸屏一键切换参数,快速适配不同尺寸小袋、吨袋规格,换产调试时间短;
防尘防爆可选配置:封闭式不锈钢外壳、防静电材质、氮气保护,适配易燃易爆超细粉体工况;
便捷对接后端设备:预留通讯接口,可直接与称重灌装、振动脱气、热合封口、码垛机器人联动,打造开箱‑套袋‑灌装‑封口‑码垛完整自动化流水线;
故障智能报警:缺袋、掉袋、上袋失败自动声光报警停机,杜绝无袋灌装事故;生产计数、故障记录可上传工厂管理系统,实现生产全程可追溯。
五、行业前景
在后道粉体包装智能化升级浪潮中,人工上袋工位改造是工厂实现全流程无人化的首要突破口。全自动上袋系统作为灌装主机的前置配套装备,锂电、精细化工行业市场需求量持续上涨。未来产品将朝着 AI 袋型自适应识别、高速节拍、低故障率、远程运维方向迭代升级,是粉体智能包装流水线不可或缺的核心单元。






